
E-mail: ncjt@zjncjt.com


20 tonluk bir Acheson grafitizasyon fırını, 24 ila 40 saat boyunca tam güçte kalabilir ve daha sonra herhangi biri onu açmadan önce beş ila yedi gün boyunca soğumaya ihtiyaç duyabilir. Zirve sıcaklığı başlık numarasıdır, ancak ton başına maliyet üç daha sessiz şeye göre belirlenir: fırın tipi, yalıtımın durumu ve güç profilinin şekli.
Aynı 2800 °C programını çalıştıran iki mağaza, ton başına kilovatsaat açısından yüzde 30 farklılık gösterebilir. Boşluk genellikle transformatör değildir. Sıkıştırılmış grafit keçe, büyük boyutlu bir soğutma döngüsü veya daha kısa bir fırın için boyutlandırılmış bir baradır.
Kısa versiyon
Grafitleşme, bir erime aşaması değil, katı hal yeniden düzenlemesidir. Bir kok veya sert karbon öncüsünde, grafen katmanları yaklaşık 3,44 Å'luk bir ara katman aralığıyla kabaca paralel fakat yanlış hizalanmış halde bulunur. Malzemeyi yaklaşık 2200 °C'nin üzerinde tutun; katmanlar düzgün bir şekilde döndürülür. Boşluk 3,354 Å'a düşer, kristalit yüksekliği artar ve fiziksel özellikler bunu takip eder: elektriksel direnç üç ila on kat düşebilir, termal iletkenlik artar ve kükürt, nitrojen ve uçucu metaller kafesten ayrılır.
Kristal düzenleme ve saflaştırmadan oluşan bu ikili eylem, bir fırın tipinin iki pazara hizmet etmesinin nedenidir. Akü anot üreticileri, kapasite ve ilk çevrim verimliliği için prosesi satın alıyor. Elektrot ve yeniden karbüratör üreticileri bunu iletkenlik ve kül içeriği nedeniyle satın alıyor.
2200 °C'nin altında katmanlı düzen zar zor gelişir; 2600 ile 3000 °C arasında enerji talebi artmaya devam ederken eğri düzleşir. Ticari tatlı nokta genellikle fırının hayatta kalabileceği en yüksek sayıda değil, spesifikasyonun karşılandığı yerde bulunur.
Üç aile hakimdir: yükün etrafında bir direnç kok yatağı (Acheson), seri olarak bağlanan iş parçalarından geçen doğru akım (dahili-seri) ve yalıtılmış bir sıcak bölge içindeki grafit ısıtma elemanları veya tüpleri (kutu ve vakum tasarımları). Akım yoğunluğu, elektrot aşınması ve sıcaklık eşitliği bunlar arasında keskin farklılıklar gösterir.
Açık bir Acheson yatağı kendi karbon paketinin bir kısmını yakar. Vakum veya argon koruma, grafit ısıtıcıları korur, oksijeni yükten uzak tutar ve uçucu maddelerin ürün üzerinde yeniden birikmek yerine dışarı pompalanmasını sağlar.
Grafit keçe ve sert grafit levha sıcak yüzü oluşturur, karbon fiberle güçlendirilmiş karbon yük taşıma görevini üstlenir ve mikro gözenekli bir destek katmanına sahip alümina veya müllit fiber kabuğu korur. Bozunmuş sıcak yüzlü malzemenin her milimetresi kabuk sıcaklığı olarak ortaya çıkar.
C tipi termokupllar temiz, oksitleyici olmayan koşullarda yaklaşık 2300 °C'ye ulaşır. Bunun ötesinde, iki renkli pirometreler ve safir fiber optikler pratik seçimlerdir ve görüş yollarının katran ve metal buharından arınmış olması gerekir.
Pilot çalışma, saflaştırma çalışmaları ve küçük C/C kompozit parçalar için, kontrollü bir atmosferi ölçülebilir bir sıcak bölgeyle birleştirdiğinden, grafitle ısıtılan bir vakum odası olağan giriş noktasıdır.
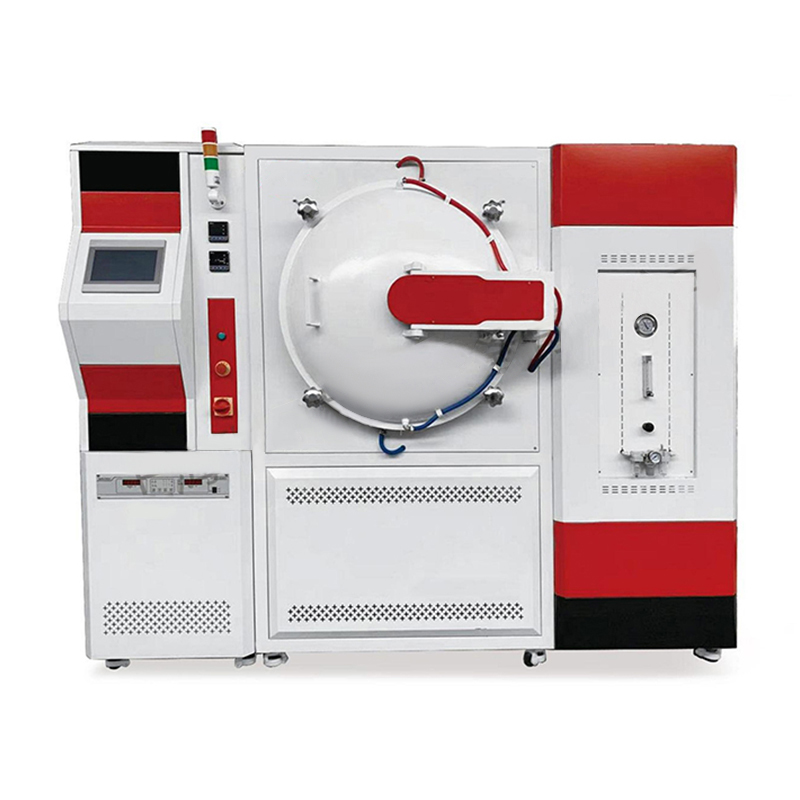 Vakumlu Karbon Boru Fırını Bu vakumlu karbon tüp fırını, grafit ısıtma elemanına sahip, yüksek sıcaklıkta, yüksek vakum direncine sahip bir fırındır. Maksimum sıcaklık 2000°C-2300°C'ye ulaşabilir.... Ürünü Görüntüle →
| Fırın tipi | Tipik şarj | Tepe sıcaklığı | Döngü süresi | Ton başına enerji | En uygun |
|---|---|---|---|---|---|
| Acheson | Kok yatağında 10–60 ton toz veya elektrot | Çekirdekte 2500–3000 °C | Soğutma dahil 5–15 gün | 3500–5500 kWh | Sermaye maliyetinin verimlilikten daha önemli olduğu durumlarda büyük hacimli anot ve yeniden karbüratör çıkışı |
| Dahili seri | Seri bağlı elektrot kolonları | 2800–3000 °C | 2–5 gün | 2800–3800 kWh | Tekdüzelik ve daha düşük elektrot kaybı gerektiren büyük çaplı grafit elektrotlar |
| Kutu tipi | Sarkmalarda veya tepsilerde toz, 1–10 ton | 2500–3000 °C | 2-6 gün | 3000–4500 kWh | Sıkı kirlenme kontrolü ile küçük ve orta partiler halinde akü anot malzemesi |
| Sürekli | Isıtılmış bir kanaldan beslenen toz | 2400–3000 °C | Sürekli, hours of residence | 2500–3500 kWh | Sabit kalitelere ve sabit besleme kalitesine sahip yüksek hacimli anot hatları |
| Vakum veya atmosfer grafit fırını | 1 kg–1 t grafit ısıtıcılarla | 2000–3000°C | 6–36 saat | Kıyaslanamaz, küçük partili görev | Pilot çalışmalar, saflaştırma, C/C kompozitleri, araştırma örnekleri |
Toplu döngülerden elde edilen sayaç verileri nadiren satış broşürüyle eşleşir. İyi çalışan bir Acheson veya kutu fırında, yararlı ısıtma işi, girdi enerjisinin küçük bir kısmıdır ve geri kazanılabilir en büyük kayıp, soğutma suyuyla gerçekleştirilen ısı ve uzun soğutma sırasında radyasyondur.
Toplu grafitleştirme döngüsünde gösterge niteliğindeki enerji bölünmesi
Teknik özellikler sayfasında nadiren görünen, takip edilmeye değer birkaç sayı:
Talep artık yalnızca çeliğin hakimiyetinde değil. Lityum-iyon anot malzemesi, yeni fırın yapılarında en büyük payı aldı ve bu değişim, alıcıların isteklerini değiştirdi: daha sıkı kirlilik sınırları, kontrollü atmosferler ve denetimden sağ çıkan parti kayıtları.
Özel segment ton bakımından küçüktür ancak ekipman açısından zorludur: vakum sızdırmazlığı, kısmi basınç kontrolü ve işin üzerine parçacık saçmayan sıcak bölge malzemeleri. Bu, sıcak bölgenin yalnızca sıcaklığa değil, gaz çıkışına göre tasarlandığı vakumlu fırın yalıtım seçimlerinde kullanılan mantığın aynısıdır.
Ürün spesifikasyonundan başlayın ve geriye doğru fırına doğru ilerleyin, tersi değil. 2600 °C programı ve 2900 °C programı bir fırını paylaşabilir ancak işletme maliyetini paylaşamaz ve 50 ppm kül saflık iddiası genellikle açık kok yatağını tamamen dışlar.
Geri ödemede aritmetik açık değildir. Anot grafitizasyonu genellikle fırın tipine bağlı olarak ton başına 2500 ila 4500 kWh tüketir. kWh başına 0,08 ABD Doları, yani yalnızca elektrikte ton başına 200 ila 360 ABD Doları tutarındaki endüstriyel tarifede, kabuk ve soğutma kayıplarının yüzde 15 ila 25 oranında azaltılması, yoğun bir hatta yaklaşık 6 ila 14 ay içinde yalıtım iyileştirmesinin karşılığını amorti eder. Proses zinciriniz bağlayıcı içeren yeşil gövdelerle başlıyorsa, yukarı yöndeki adım grafitleştirme döngüsünün devraldığı yoğunluğu belirler.
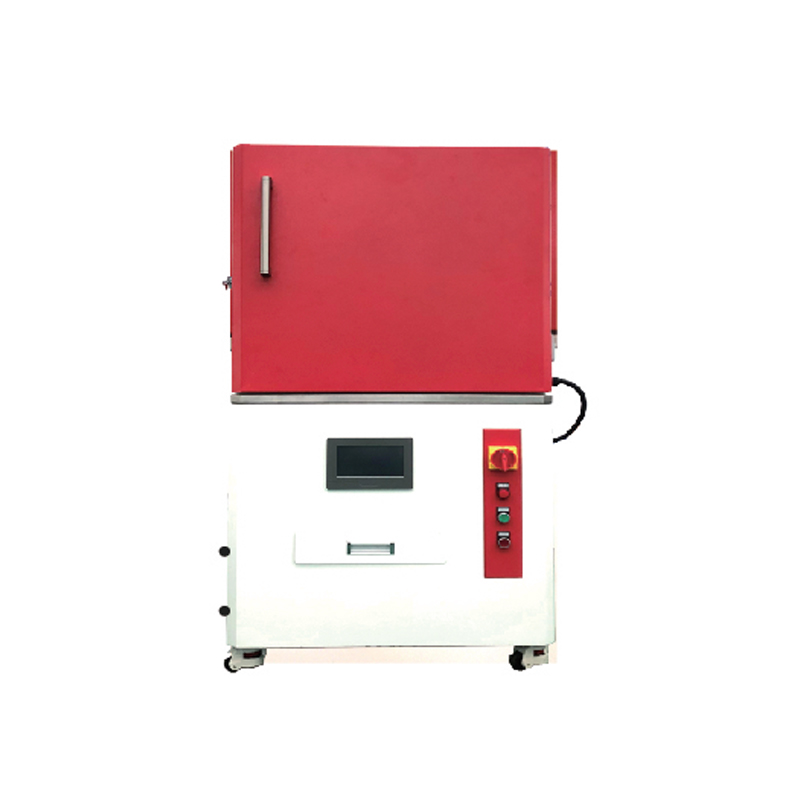 Yüksek Sıcaklıkta Bağ Çözme ve Sinterleme Fırını Yüksek sıcaklıkta bağlama fırınımız, fabrikamız tarafından benzer uluslararası ürünlerin sindirimi ve emilimi esas alınarak geliştirilen çevrimli çalışan bir fırındır. D... Ürünü Görüntüle →
Çoğu fırın sorunu, ani bir arızadan ziyade, yavaş kayma olarak kendini gösterir. Her kampanyada üç göstergeyi takip edin: sabit noktalardaki kabuk sıcaklığı, sabit güçte soğutma suyu çıkış sıcaklığı ve ayar noktasına ulaşmak için gereken süre. İki kampanya boyunca kabuk sıcaklığındaki 20 °C'lik artış bir sensör hatası değil, bir astar konuşmasıdır.
Grafit keçenin ve sert yalıtımın değiştirilmesi normalde sıkıştırma, metal buharından kaynaklanan kirlenme ve yükleme sırasındaki taşıma hasarından kaynaklanır. Sıcak yüzün 1300 ila 1600 °C aralığında olduğu yerde, alümina veya mulit fiber ve grafitin arkasındaki mikro gözenekli destek katmanı, soğuk yüzün ağır yükünü kaldırıyor. Yalıtımın fırın atmosferi ve sıcaklığıyla eşleştirilmesinin genel mantığı bu bölümde ele alınmaktadır. vakum fırını yalıtım malzemeleri kılavuzu ve aynı seçim kuralları, bir grafitleştirme sıcak bölgesi yeniden oluşturulduğunda uygulanır.
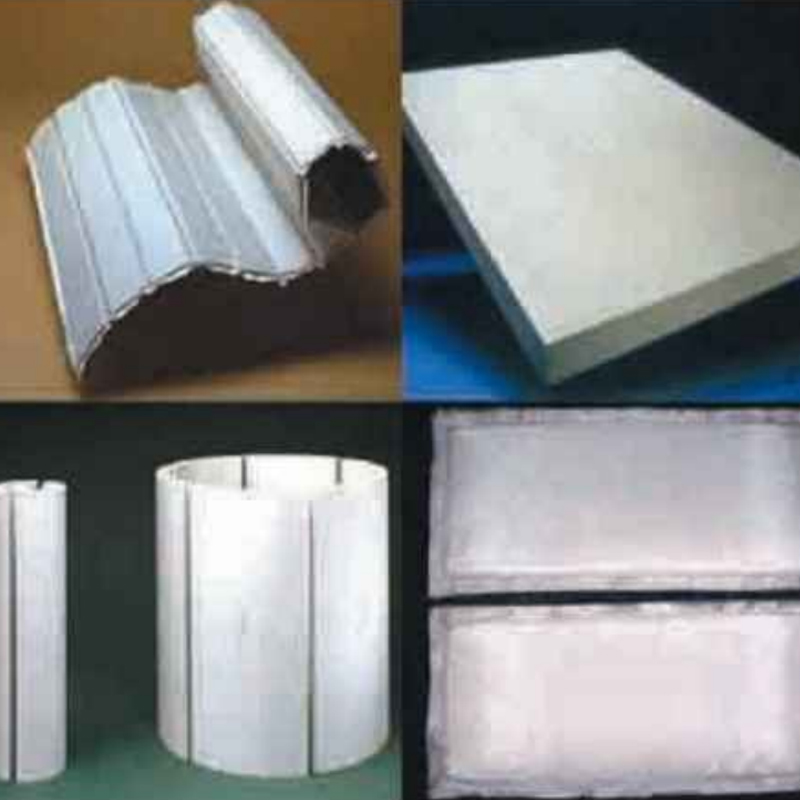 Nano Mikro Gözenekli Yalıtım Levhası Nano yalıtımlı kompozit malzemeler, nano gözenekli malzemelerin ısı koruyucu malzemelerle özel bir işlemle birleştirilmesiyle yapılır. Isıl iletkenlikleri o... Ürünü Görüntüle →
Uyumluluk, yeni kapasitenin çoğunlukla durduğu yerdir. Grafitizasyondan kaynaklanan atık gaz, kükürt dioksit, karbon monoksit, katran sisi ve ince karbon partikülleri taşır, dolayısıyla ekstraksiyon ve azaltma tasarımının genellikle fırın sipariş edilmeden önce onaylanması gerekir. Su soğutma devreleri tipik olarak sızıntı tespitli kapalı devredir ve yüksek akımlı bölümler, planlanmış bir rutinin parçası olarak olağan ark parlaması sınırlarını, yalıtımlı araçları ve termal görüntülemeyi gerektirir. ISO 9001 veya CE uyumluluğunu talep eden tedarikçiler, sertifika numaralarını ve kapsamını gösterebilmelidir çünkü kapsam genellikle yüksek sıcaklık performansından ziyade elektrik güvenliğini kapsamaktadır.
Bu sayfadan bir fikir alırsanız sıralamayı yapın. Önce fırın tipini ürünle eşleştirin, ikinci olarak sıcak bölgeyi ve yalıtımı tasarlayın ve ancak bundan sonra güç kaynağını gerçekçi bir döngüye göre müzakere edin. Tepe sıcaklığı numarası, spesifikasyonun ulaşılması en kolay kısmıdır ve fırının çalıştığı her gün için fazladan ödeme yapılması en kolay kısmıdır.
Introduction: Alüminyum silikat fiber levha malzemesi şu anda yüksek performanslı bir yalıtım malzemesidir. Alüminyum silikat lif levha, hafiflik, düşük ısı il...
Introduction: Alüminyum silikat refrakter elyaf ürünleri, piroksenin seçici işlenmesi, yüksek sıcaklıkta eritme, elyaflara üflemeli kalıplama, katılaştırma ka...
Introduction: 1、 Yüksek alümina seramik elyaf levha için şekillendirilmiş seramik elyaf fırın astarı Yüksek alümina seramik elyaf levhanın şekillendiril...

Tasarım, Ar-Ge, üretim, satış ve mühendislik hizmetlerini birleştiren bir kuruluş. Seramik Elyaf Levha Üreticileri, Çin'de Vakumlu Isıl İşlem Çözümleri.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Köyü, Leidian Kasabası, Deqing Ülkesi, Huzhou Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2024 Zhejiang Nengcheng Kristal Elyaf Co, Ltd. Tüm Hakları Saklıdır.
